Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, provincia Jiangsu


Tepelné spracovanie na odlievanie je riadený tepelný cyklus aplikovaný po stuhnutí na úpravu mikroštruktúry odlievaného kovu a dosiahnutie požadovaných mechanických vlastností, stavu zvyškového napätia a rozmerovej stability. Pre väčšinu oceľových a vysokolegovaných odliatkov to nie je voliteľný doplnok; je to krok, ktorý premení odliaty diel na spoľahlivý konštrukčný komponent.
Čo je tepelné spracovanie pri odlievaní kovov?
Tepelné spracovanie vo svojom jadre pozostáva z troch etáp: zahriatie odliatku na definovanú teplotu, jeho držanie tam po dobu známu ako „namáčanie“ a následné ochladenie kontrolovanou rýchlosťou. Rýchlosť ohrevu a ochladzovania, špičková teplota a doba namáčania určujú konečnú mikroštruktúru. V prípade uhlíkových ocelí je cieľom zvyčajne austenitizácia okolo 850 až 950 °C, po ktorej nasleduje zámerne zvolená cesta chladenia. V prípade nehrdzavejúcej ocele a superzliatin môže proces zahŕňať úpravu v roztoku pri vyšších teplotách a následné starnutie, aby sa vyzrážali fázy spevňovania.
- Rýchlosť ohrevu je riadená, aby sa zabránilo tepelným šokom a deformáciám.
- Čas namáčania prispôsobený hrúbke sekcie, nielen hmotnosti dielu.
- Rýchlosť chladenia zvolená podľa požadovaného transformačného produktu: ferit, perlit, bainit alebo martenzit.
Prečo je tepelné spracovanie dôležité pre odliatky?
Tepelné spracovanie je dôležité, pretože transformuje odlievanú dendritickú a segregovanú štruktúru na jednotnejšiu matricu s pevnosťou, ťažnosťou a stabilitou, ktorú vyžaduje špecifikácia. Bez nej si odliatok zachováva vysoké vnútorné napätie a horšie mechanické vlastnosti.
- Úľava od zvyškového stresu aby sa zabránilo skresleniu počas obrábania a servisu.
- Vylepšené mechanické vlastnosti vrátane pevnosti v ťahu, medze klzu, odolnosti proti nárazu a ťažnosti.
- Kontrolovaná tvrdosť pre odolnosť proti opotrebovaniu alebo ľahké rezanie.
- Lepšia opracovateľnosť cez mäkšiu, konzistentnejšiu štruktúru.
- Dlhodobá stabilita pre diely vystavené vysokým teplotám, ako sú valce pece a prípravky na tepelné spracovanie.
Bežné procesy tepelného spracovania odliatkov
Každý proces tepelného spracovania je definovaný časovo-teplotnou dráhou a výber medzi nimi je určený požadovanou konečnou mikroštruktúrou a vlastnosťami. V tabuľke nižšie sú zhrnuté najbežnejšie cykly pre oceľové odliatky; presné parametre vždy závisia od triedy zliatiny, hrúbky profilu a príslušnej špecifikácie.
| Proces | Typický rozsah ohrevu | Spôsob chladenia | Hlavný účel |
|---|---|---|---|
| Žíhanie | 850 až 950 °C | Pec v pohode | Zmäkčovanie a opracovateľnosť |
| Normalizácia | 850 až 950 °C | Ochlaďte vzduchom | Zjemnenie zrna a vyššia pevnosť |
| Kalenie | 850 až 950 °C | Ochladzovanie olejom, vodou alebo polymérom | Otužovanie |
| Temperovanie | 150-650 °C | Chladenie vzduchu alebo pece | Úľava od stresu a úprava tuhosti |
| Odbúravanie stresu | 550 až 650 °C | Pomalé chladenie | Odstránenie zvyškového stresu |
| Riešenie starnutia | 980–1200 °C 480–900 °C | Uhasiť vek | Vytvrdzovanie zrážok |
Rovnomernosť teploty vo vnútri záťaže je dôležitejšia ako nastavená hodnota na regulátore. Rozdiel 10–20 °C medzi stredom a okrajom záťaže môže zmeniť výslednú tvrdosť dielca o niekoľko HRC. Preto optimalizácia konštrukcie misky na tepelné spracovanie pre rovnomernosť teploty pece je jedným z nákladovo najefektívnejších zlepšení kvality, aké môže zlievareň urobiť.
Ako zvoliť správny cyklus tepelného spracovania
Začnite s požadovanými mechanickými vlastnosťami a listom s údajmi o zliatine, nie so všeobecným receptom. Toto je obzvlášť dôležité pri odliatkoch, pretože odliatá štruktúra je už ovplyvnená veľkosťou sekcie a podmienkami chladenia vo forme.
Trieda zliatiny
Materiálový list uvádza odporúčanú teplotu austenitizácie alebo roztokového spracovania. Chemické zloženie a uhlíkový ekvivalent určujú kaliteľnosť.
Geometria sekcie
Ťažké časti vyžadujú dlhšie časy namáčania a pomalšie rýchlosti ochladzovania. Ostrým prechodom si treba ustrážiť riadené chladenie.
Cieľové vlastnosti
Špecifikácia definuje tvrdosť, pevnosť v ťahu, predĺženie alebo rázovú húževnatosť. Cyklus musí byť zvolený tak, aby dosiahol tento rozsah so skutočnou štruktúrou odliatku.
Servisné prostredie
Vysokoteplotné, korozívne alebo opotrebované aplikácie vyžadujú špeciálne úvahy, ako je stabilizácia, precipitačné vytvrdzovanie alebo povrchové úpravy.
Pri odliatkoch používaných vo vysokoteplotnom prostredí, ako sú valce pece, komponenty pecí alebo nástroje na tepelné spracovanie, by cyklus mal tiež stabilizovať štruktúru proti dlhodobému tečeniu a oxidácii. Tu sú dôležité skúsenosti so zliatinami odolnými voči teplu: zlievareň, ktorá tieto materiály bežne odlieva a tepelne upravuje, vie, ako vyvážiť pevnosť a ťažnosť.
Nástroje tepelného spracovania: Prehliadnutá premenná
Nástroje tepelného spracovania priamo ovplyvňujú rovnomernosť ohrevu a chladenia, skreslenie dielu a priepustnosť vsádzky, takže si zaslúži rovnakú inžiniersku pozornosť ako program pece.
Stohovateľné koše pre pece typu dobre
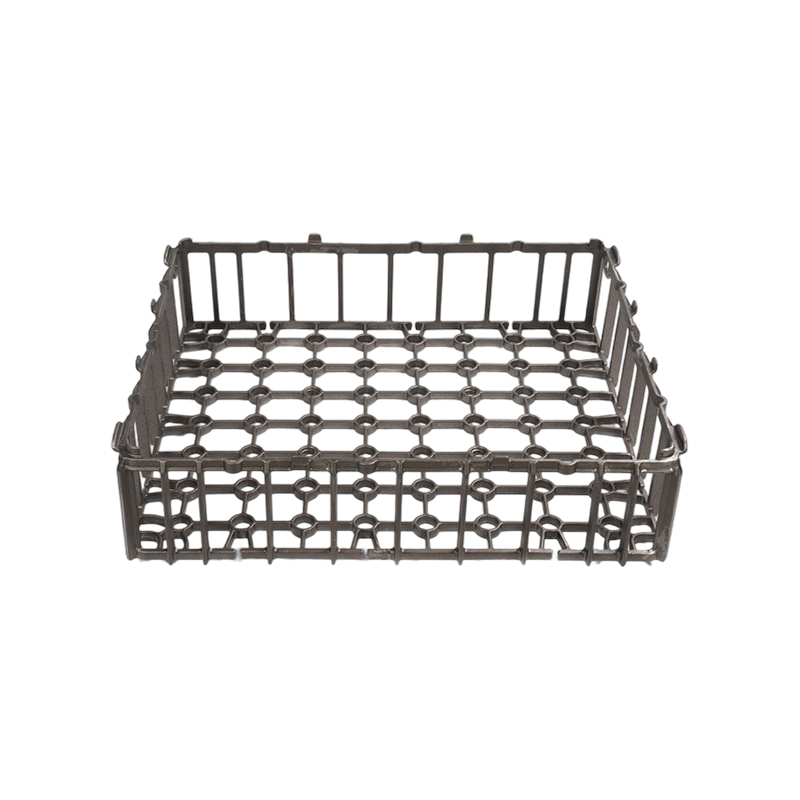
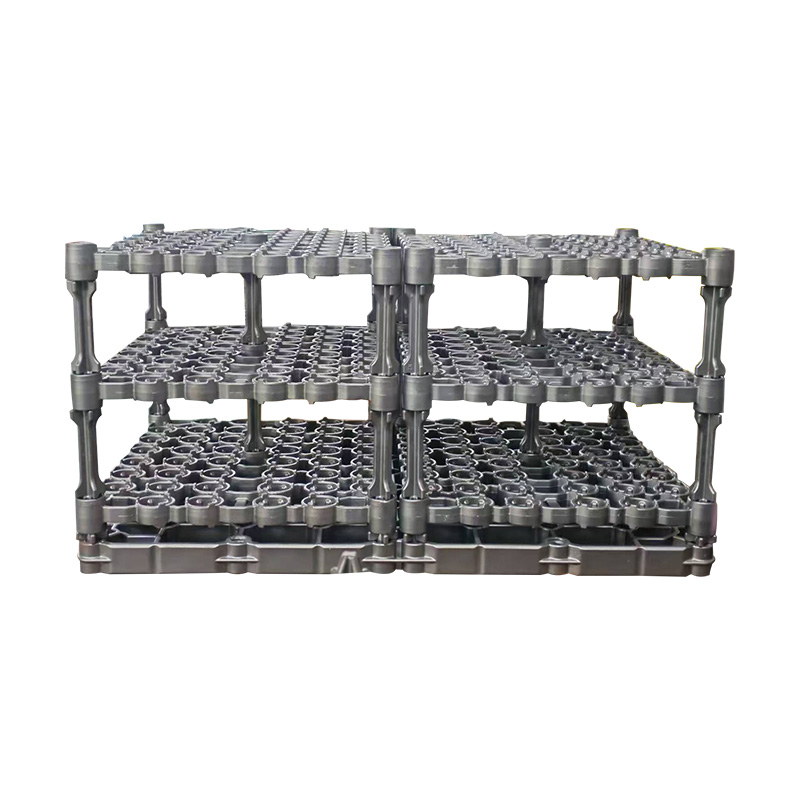
Stohovateľný kôš zlepšuje využitie pece a rovnomernosť teploty tým, že medzi vrstvami ponecháva otvorené cesty plynu. Vertikálne studňové pece sú bežné pre dávky malých alebo stredne veľkých odliatkov a a stohovateľný pecný kôš studne môžu byť stohované do dvoch alebo troch úrovní bez straty rovnomernosti teploty.
 OEM/ODM Stohovateľný kôš na tepelné spracovanie pre dobre typ pece Dodávateľ, spoločnosť Ako stohovateľný kôš na tepelné spracovanie v Číne pre dodávateľa pecí a OEM / ODM spoločnosť, Xinghua Jinniu profesionálne vlastné tepelné spracovanie... Zobraziť produkt →
Základné zásobníky a ovládanie kontaktnej oblasti
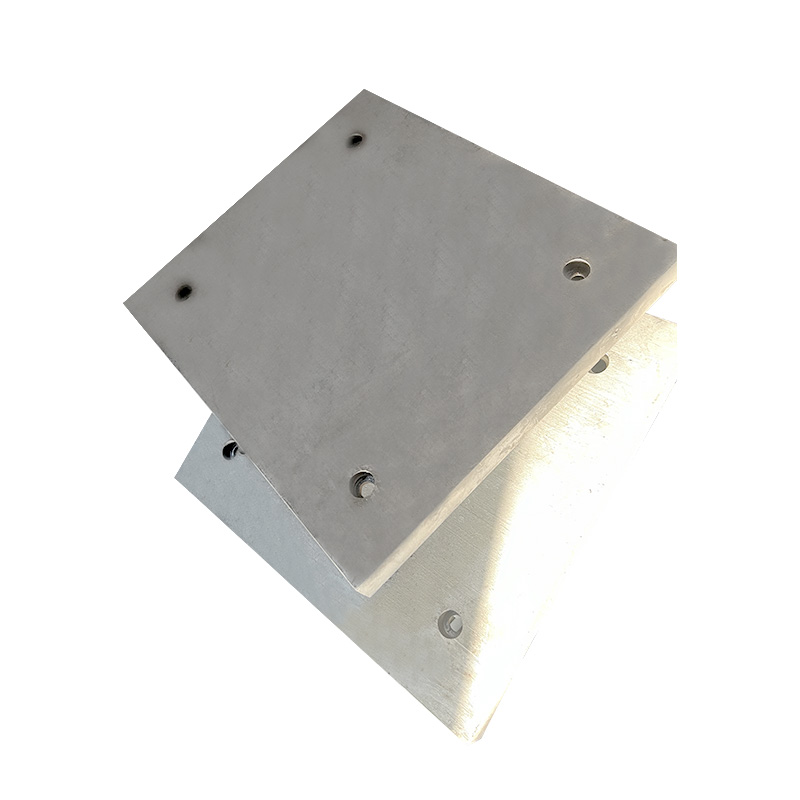
Základná tácka so zníženou kontaktnou plochou zabraňuje lokálnym horúcim a studeným miestam a je kritickým faktorom tepelnej rovnomernosti. A podnos z nerezovej ocele používa otvory a vyvýšené podpery na zníženie kontaktnej stopy pri zachovaní stability dielu. Vzťah medzi kontaktnou plochou a tepelným tokom je ďalej diskutovaný v tomto technickom článku o dizajn kontaktnej plochy spodnej vaničky .
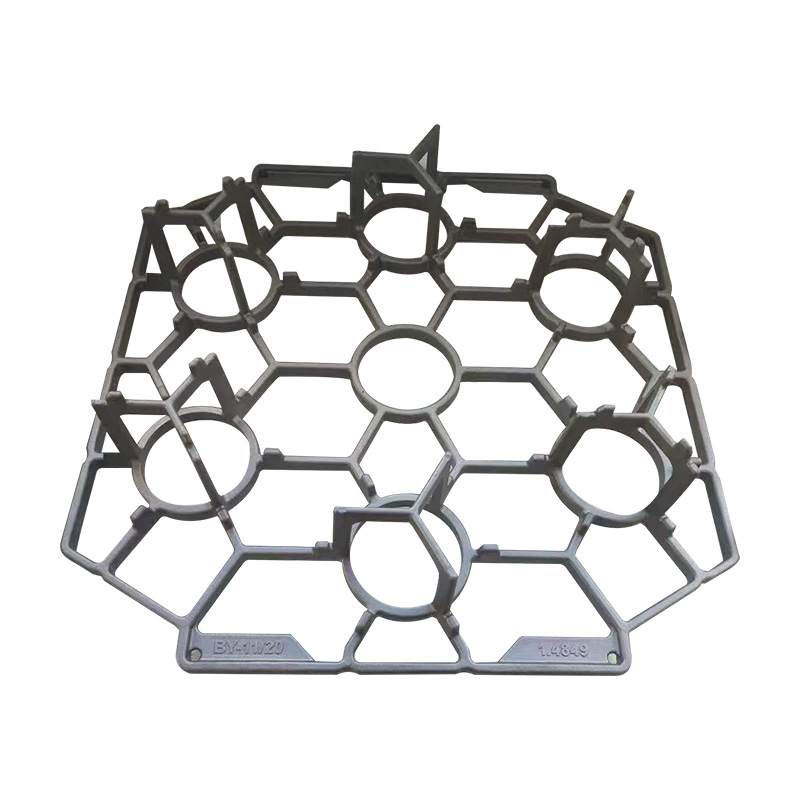 Dodávateľ základnej podnosy z nehrdzavejúcej ocele OEM/ODM, spoločnosť Ako dodávateľ základnej podnosy z nehrdzavejúcej ocele a spoločnosť OEM / ODM, profesionálna základná podložka z nehrdzavejúcej ocele Xinghua Jinniu na zákazku. ... Zobraziť produkt →
Materiálové rámy pre zložité geometrie
Materiálové rámy podopierajú diel v definovaných bodoch bez blokovania atmosféry pece, čo zabraňuje priehybu a zlepšuje tok tepla. A materiálový rám pre tepelné spracovanie môžu byť navrhnuté tak, aby sa prispôsobili obrysu dielu, udržujúc odliatok v jeho správnom tvare, pričom zvyšok povrchu ponecháva otvorený atmosfére pece.
 Dodávateľ rámu materiálu na tepelné spracovanie OEM/ODM, spoločnosť Ako dodávateľ rámu materiálu na tepelné spracovanie materiálu na presné odlievanie v Číne a spoločnosť OEM / ODM, profesionálna zákazková spoločnosť Xinghua Jinniu Precision Casti... Zobraziť produkt →
Všetky tri riešenia sú presné odliatky zo žiaruvzdornej nehrdzavejúcej ocele, vyrobené pod rovnakými kontrolami kvality ako diely, ktoré nesú. Vlastná výroba umožňuje rýchle nastavenie geometrie prípravku, keď zákazník predstaví novú rodinu dielov.
Bežné chyby tepelného spracovania a ako sa im vyhnúť
Najčastejšie chyby tepelného spracovania súvisia s nerovnomerným ohrevom, nekontrolovaným chladením alebo nestabilným prostredím pece a každému sa dá predísť zmenami procesov a nástrojov.
- Skreslenie spôsobené nerovnomerným ohrevom alebo príliš rýchlym chladením. Správne upevnenie a predhrievanie znižuje riziko.
- Praskanie v dôsledku vysokého tepelného namáhania. Znížte intenzitu ochladzovania a navrhnite ostré vnútorné rohy.
- Oxidácia a dekarbonizácia pri vysokej teplote. Pre ocele s vysokým obsahom uhlíka a nástrojové ocele je potrebná ochranná atmosféra alebo vákuum.
- Nerovnomerná tvrdosť spôsobené zlou hustotou zaťaženia alebo umiestnením termočlánku. Prekonfigurujte záťaž a zlepšite cirkuláciu plynu.
Pri vákuovom tepelnom spracovaní ovplyvňuje čistota upínadla a materiálové zloženie aj odplyňovanie záťaže. The odplyňovací účinok podnosov na tepelné spracovanie vo vákuu môže zmeniť kvalitu povrchu obrobkov, takže mnohé vákuové cykly zahŕňajú predĺžené zadržanie, aby prípravok a diely uvoľnili adsorbovaný plyn.
Často kladené otázky
Potrebujú všetky odliatky tepelné spracovanie?
Nie. Odliatky zo sivej liatiny často bežia ako odliate a niektoré hliníkové diely sú odlievané v stave, ktorý už spĺňa špecifikácie. Väčšina oceľových odliatkov, odliatkov z tvárnej liatiny a vysokolegovaných komponentov však potrebuje na splnenie požiadaviek na mechanické vlastnosti aspoň jeden tepelný cyklus.
Aký je rozdiel medzi žíhaním a normalizáciou?
Žíhaním sa odliatok v peci pomaly ochladzuje, čím vzniká mäkká feriticko-perlitická štruktúra ideálna na obrábanie. Normalizácia sa ochladzuje na vzduchu, čím vzniká jemnejší perlit a vyššia pevnosť. Zvoľte normalizáciu, keď potrebujete lepšie mechanické vlastnosti a žíhanie, keď potrebujete maximálnu mäkkosť.
Môže sa tepelné spracovanie opakovať?
Áno, ale nie bez rizika. Opakované cykly môžu spôsobiť rast zrna, oduhličenie povrchu alebo nadmerné usadzovanie. Ak prvý cyklus nedosiahne cieľovú tvrdosť, súčiastku je možné často opätovne tepelne spracovať, ale dodávateľ by mal najskôr vyhodnotiť mikroštruktúru a stav povrchu.
Ako môže kupujúci overiť, či bol odliatok tepelne spracovaný správne?
Vyžiadajte si certifikát tepelného spracovania s tabuľkami času a teploty, výsledkami tvrdosti a tam, kde je to potrebné, údajmi o ťahovej alebo nárazovej skúške. Spoľahlivý dodávateľ môže ukázať aj denník pece a použitú normu. Ak sa odliatok neskôr pri obrábaní zdeformuje, mohlo sa vynechať alebo skrátiť odľahčenie.
Cenovo najefektívnejší spôsob správneho tepelného spracovania je výber dodávateľa odliatkov, ktorý riadi celú slučku tepelného spracovania vrátane upínania, dávkovania a overovania. V Xinghua Jinniu Machinery Manufacturing Co., Ltd. je tepelné spracovanie súčasťou rovnakého systému kvality ako tavenie, odlievanie a konečná úprava, takže cyklus, nástroje a kontrolné údaje zostávajú pod jednou strechou.