Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, provincia Jiangsu


Nerezová oceľ 309S je nízkouhlíková verzia triedy 309, austenitická chrómniklová zliatina s 22,0 – 24,0 % chrómu a 12,0 – 15,0 % niklu. Označený UNS S30908 v Spojených štátoch a 1.4833 v európskom systéme je určený hlavne pre komponenty pracujúce v oxidačných atmosférach pri teplotách až do približne 1000 °C v nepretržitej prevádzke.
Definujúcim špecifikačným limitom je uhlík: 309S je obmedzený na 0,08 % C, zatiaľ čo priamy 309 umožňuje až 0,20 %. Nižší uhlík potláča precipitáciu karbidu chrómu na hraniciach zŕn, keď je materiál zváraný alebo udržiavaný v rozsahu 430–900 °C, takže 309S je preferovaný pre zvárané výrobky a zariadenia s tepelným cyklom.
Nezamieňajte si formu produktu s triedou. 309S je kovaná špecifikácia používaná na plechy, dosky, tyče a rúry. Keď je potrebná rovnaká skupina zliatin Cr-Ni pre odlievaný diel, ako je valec pece, pec alebo prípravok na tepelné spracovanie, zlievarne pracujú na odlievaní akostí, ako je ASTM A297 stupňa HH, a nie na tvárnenej špecifikácii 309S.
Chemické zloženie 309S (UNS S30908)
Chemické zloženie 309S je stanovené normami ako ASTM A240 a ekvivalentnými európskymi špecifikáciami; každá vysokoteplotná vlastnosť vyplýva z nižšie uvedenej bilancie.
| Prvok | 309S (S30908) | Prečo na tom záleží |
|---|---|---|
| uhlík (C) | 0,08 max | Obmedzuje zrážanie karbidov na hraniciach zŕn |
| chróm (Cr) | 22,0–24,0 | Vytvára ochranný povlak Cr2O3 proti oxidácii |
| nikel (Ni) | 12,0–15,0 | Stabilizuje austenit a udržuje pevnosť pri teplote |
| mangán (Mn) | 2,00 max | Deoxidácia a malý príspevok austenitu |
| kremík (Si) | 1,00 max | Zlepšuje odolnosť proti oxidácii a nauhličovaniu |
| fosfor (P) | 0,045 max | Zvyškový prvok kontrolovaný na ťažnosť |
| síra (S) | 0,030 max | Zvyškový prvok riadený pre spracovateľnosť za tepla |
V porovnaní s 310S z vyššej zliatiny (24–26 % Cr, 19–22 % Ni) ponúka 309S lacnejšiu základňu, pričom stále poskytuje praktickú odolnosť proti oxidácii okolo 1000 °C. Dodatočný nikel v 310S získava viditeľnú rezervu v pevnosti pri tečení a odolnosti voči silnému tepelnému cyklovaniu, čo je dôvod, prečo má 310S tendenciu nahradiť 309S, keď sa prevádzková teplota vyšplhá nad približne 1000 °C.
Mechanické a fyzikálne vlastnosti
V žíhanom stave je 309S mäkký, tvárny a nemagnetický; nižšie uvedené hodnoty popisujú stav výroby, nie stav horúcej prevádzky.
| Nehnuteľnosť | Žíhaná hodnota |
|---|---|
| Minimálna pevnosť v ťahu | 515 MPa (75 ksi) |
| Minimálna medza klzu | 205 MPa (30 ksi) |
| Minimálne predĺženie | 40 % |
| Tvrdosť | Maximálne 217 HB, zvyčajne 160–180 HB |
| Hustota | 7,98 g/cm³ |
| Modul pružnosti | ≈200 GPa |
| Rozsah topenia | ≈1400–1450 °C |
| Stredný koeficient tepelnej rozťažnosti 20–100 °C | ≈15 µm/(m·K) |
| Tepelná vodivosť, 100 °C | ≈15–16 W/(m·K) |
Nevyberajte 309S na základe jeho minima v ťahu 515 MPa, ak je prevádzková teplota 900 °C. Prípustné napätie prudko klesá nad 600 °C a praktický limit je stanovený rýchlosťou oxidácie a životnosťou pri tečení pre presnú hrúbku prierezu. Keď posielate RFQ, uveďte atmosféru, špičkovú teplotu a zaťaženie; dodávateľ sa potom môže rozhodnúť medzi 309S, odlievanou triedou HH/HK alebo modernizáciou 310S.
309S vs. 310S a odlievané tepelne odolné triedy
Najbližším odlievaným príbuzným 309S je ASTM A297 Grade HH, zliatina 25Cr-12Ni, ktorej nominálne zloženie zdieľa približne 96 % prvkov s tvárnenou triedou, ale nesie viac uhlíka, aby odliatkom poskytla pevnosť pri tečení pri vysokých teplotách.
Toto rozlíšenie je najčastejším zdrojom nejasností pri obstarávaní. Ak pošlete výkres pre pecný valec a napíšete naň „309S“, zlievareň odliatkov zvyčajne navrhne chémiu typu HH (24–28 % Cr, 11–14 % Ni, 0,20–0,50 % C), pretože nízkouhlíkové tvárnené chémiu nevytvorí odlievanú mikroštruktúru a pevnosť v pretrhnutí potrebnú v hrubej nosnej sekcii. Najprv vyberte formu produktu: kovaný 309S, kde môžete rezať, tvarovať a zvárať plech alebo rúrku; liate triedy A297, kde je diel tvarovaný, ťažký a zaťažovaný pri teplote.
| Grade | Form | Uhlík | Chromium | nikel | Typická rola |
|---|---|---|---|---|---|
| 309/309S | Kovaný plech, platňa, tyč, rúrka | ≤ 0,20 / ≤ 0,08 % | 22 – 24 % | 12 – 15 % | Vyrábané vložky, potrubia, zvárané zostavy rúr |
| 310/310S | Kovaný plech, platňa, tyč, rúrka | ≤ 0,25 / ≤ 0,08 % | 24 – 26 % | 19 – 22 % | Komponenty vyrobené pri vyšších teplotách |
| HH (A297) | Statické alebo odstredivé liatie | 0,20 – 0,50 % | 24 – 28 % | 11 – 14 % | Hrubé odliatky okolo 1000 °C |
| HK (A297) | Statické alebo odstredivé liatie | 0,20 – 0,60 % | 24 – 28 % | 18 – 22 % | Ťažšie odliatky nad 1000 °C |
Pre okrúhle komponenty, ktoré nesú zaťaženie v peci, je odstredivé liatie zvyčajne správnou cestou, pretože vytvára hustú, smerovo stuhnutú štruktúru. Na vedenie plynu je prijateľná valcovaná a zváraná rúra 309S; rúrka, ktorá musí udržať svoju vlastnú hmotnosť pri 1000 °C, by mala byť odstredivo odlievaný výrobok s kontrolovanou chémiou.
 Odstredivo liata tepelne odolná rúrka z nehrdzavejúcej ocele Táto rúra sa vyrába odstredivým liatím pre hustú, smerovo stuhnutú štruktúru, vďaka čomu je vhodná pre nosné komponenty pecí pri vysokých teplotách, ako sú plynové potrubia a rúry, ktoré musia udržať svoju vlastnú hmotnosť pri 1000 °C. Zobraziť produkt →
Výroba a tepelné spracovanie
309S je možné rezať, tvarovať, obrábať a zvárať štandardnými austenitickými nerezovými postupmi; jedným kritickým pravidlom je dokončiť prácu za tepla s úplným rozpúšťacím žíhaním a rýchlym ochladením.
Roztokové žíhanie sa vykonáva pri 1038–1120 °C s dostatočnou zádržou na rozpustenie karbidov chrómu, po ktorom nasleduje ochladzovanie vodou alebo prudké ochladzovanie vzduchom. Triedu nemožno vytvrdiť tepelným spracovaním; tuhosť získaná prácou za studena je jednoducho spevnením a zmizne pri žíhaní.
Zváranie je jednoduché. Používajte zodpovedajúce plnivo 309 alebo 309L, vyhýbajte sa predhrievaniu s výnimkou veľmi pevných častí a udržiavajte medziprechodové teploty mierne. 0,08 % uhlíkový uzáver výrazne znižuje precipitáciu karbidu chrómu v tepelne ovplyvnenej zóne v porovnaní s priamym 309, čo je dôvod, prečo môžu zvarence v 309S vstúpiť do prevádzky pece bez samostatného spracovania po zváraní.
Rovnaké zdôvodnenie sa vzťahuje aj na prípravky, ktoré prepravujú obrobky cez cykly tepelného spracovania. Dizajn podnosu a materiál podnosu spoločne určujú rovnomernosť teploty a náš prehľad optimalizácia konštrukcie podnosu na tepelné spracovanie vysvetľuje štrukturálne faktory, ktoré zlieváreň kontroluje pred odlievaním nástrojov. Pri opakovanom tepelnom cyklovaní liate prípravky so zosilnenými rebrami prekonávajú verzie z tenkého plechu, čo je dôvod, prečo väčšina operátorov prejde od zváraných konštrukcií 309S k odlievaným košom a podnosom typu HH pre kontinuálne linky tepelného spracovania.
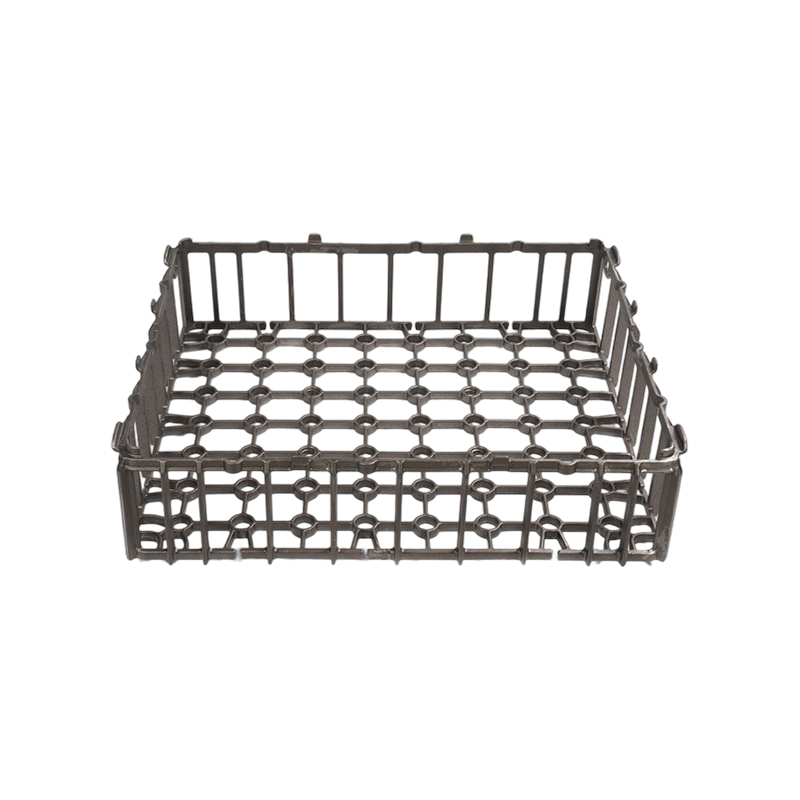
 Stohovateľný kôš na tepelné spracovanie pre pece typu dobre Tento stohovateľný kôš, navrhnutý na organizovanie dielov počas tepelného spracovania, zlepšuje kapacitu pece a prúdenie vzduchu, zaisťuje rovnomerný ohrev a konzistentné výsledky, zvlášť vhodný pre kontinuálne linky tepelného spracovania, kde liate koše typu HH prekonávajú zvárané plechové verzie. Zobraziť produkt →
Typické vysokoteplotné aplikácie
309S je predvolená ekonomická nehrdzavejúca oceľ pre čisté, oxidačné atmosféry až do 1000 °C a pre komponenty, ktoré je možné vyrobiť zváraním alebo tvárnením za studena.
- Zariadenia na tepelné spracovanie: podnosy, koše, retorty a mufle pracujúce pri 850–1000 °C.
- Vnútorné časti pece: sálavé rúrky, dýzy horákov, spaľovacie komory a žiaruvzdorné kotvy.
- Kovanie pre rotačné pece: nábytok pece, ochranné dosky ústia a chvosta pece a tepelne odolné tesniace pásy.
- Zariadenia na energetické a energetické využitie odpadu: komponenty kotla, sekcie predhrievača vzduchu a dúchadlá na prefukovanie sadzí.
- Komponenty petrochemického závodu: teplomerné jímky, vzduchové potrubia, mriežky nosiča katalyzátora a vnútorné časti reaktora.
Dva aplikačné limity stoja za zapamätanie. V atmosfére obsahujúcej síru nad približne 500 °C je nikel v 309S náchylný na sulfidáciu, takže môže byť potrebná iná skupina zliatin. Pri silnom tepelnom cyklovaní v blízkosti 1000 °C sa tenká tvárnená vložka zdeformuje pred liatym komponentom s navrhnutými rebrami, preto sa valce pece a ochranné dosky pre pece takmer vždy odlievajú a nie vyrábajú z plechu.
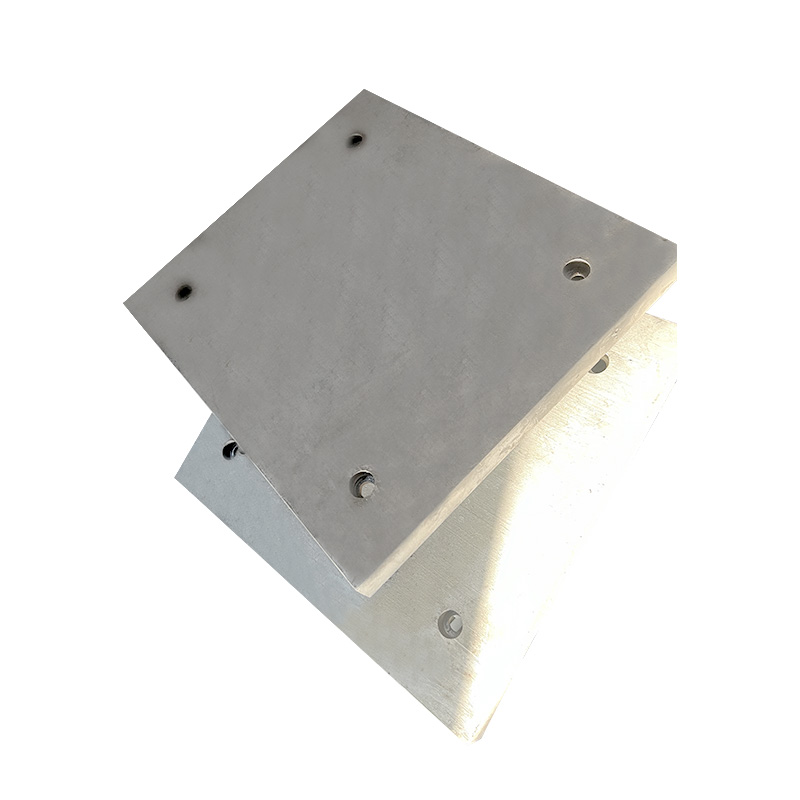
 Tepelne odolný valec odstredivého liatia pece Tento valec je vyrobený zo zliatin odolných voči teplu, aby odolal vysokým teplotám a rotačnému namáhaniu a zaisťuje spoľahlivý pohyb v odstredivých liacich peciach. Jeho liaty dizajn s rebrami ponúka lepšiu odolnosť proti tepelným šokom ako tenké kované vložky, čím sa predlžuje životnosť v náročných aplikáciách. Zobraziť produkt →
Ako špecifikovať komponenty 309S: Úvahy o obstarávaní
Najužitočnejším krokom je uviesť formu produktu a riadiacu normu na každej RFQ; požiadavka na „odliatok 309S“ je technicky nejednoznačná a prinesie neporovnateľné cenové ponuky.
- Špecifikujte ASTM A240 pre tvárnené plechy a plechy, ASTM A312 alebo A358 pre zvárané rúry a ASTM A297 pre odliatky.
- Vyžiadajte si skutočnú tepelnú analýzu a overte hodnoty chrómu, niklu a uhlíka na skúšobnom certifikáte mlyna.
- Pri odliatkoch potvrďte chémiu vsádzky, cestu odlievania a postup tepelného spracovania po odliatí, ktorý používa zlieváreň.
- Odošlite pracovný cyklus: špičkovú teplotu, zloženie atmosféry, čas zotrvania a cyklickú frekvenciu.
- Pre kritické nosné diely nad 900 °C vyžadujú skôr údaje o tečení alebo zdokumentovanú servisnú históriu než hodnoty ťahu pri izbovej teplote.
Dodávateľ, ktorý pracuje s tvárnenými výrobkami a odliatkami v rovnakej skupine zliatin Cr-Ni, môže previesť váš pracovný cyklus do správnej formy produktu bez dohadov. náš žiaruvzdorná zlieváreň legovanej ocele vyrobila tu opísané druhy odliatku pre pece, pece a linky na tepelné spracovanie a môže odporučiť chémiu odlievania, keď tvárny komponent 309S nie je tým správnym riešením pre prípad zaťaženia.
Často kladené otázky o 309S
Aký je rozdiel medzi 309 a 309S?
Iba uhlíkový limit. 309 umožňuje max. 0,20 % uhlíka; 309S je obmedzená na 0,08 %. Nižší uhlík obmedzuje precipitáciu karbidu chrómu počas zvárania a prevádzky v rozsahu 430–900 °C, a preto je 309S preferovaný pre zvárané a tepelne cyklované zariadenia.
Môže sa 309S použiť na odliatky?
309S je formálne kované označenie. Pre odliate diely používajú zlievárne triedy ASTM A297 s rovnakým Cr-Ni základom, zvyčajne Grade HH (25Cr-12Ni s 0,20–0,50 % C) okolo 1000 °C. Ak odošlete nákres „309S casting“, očakávajte, že zlieváreň navrhne chémiu typu HH a vysvetlí náhradu.
Čo je lepšie pri vysokej teplote: 309S alebo 310S?
310S. Jeho vyšší obsah chrómu (24 – 26 %) a niklu (19 – 22 %) poskytuje stabilnejšie oxidové usadeniny a lepšiu pevnosť pri tečení, preto je špecifikovaný pri teplotách nad približne 1000 °C alebo pri silnom tepelnom cyklovaní. 309S zostáva v rámci svojho hodnotenia najlepšou voľbou v čistom oxidačnom vzduchu.
Musí byť 309S po zváraní žíhaný?
Pre väčšinu vysokoteplotných služieb nie. Nízky obsah uhlíka chráni tepelne ovplyvnenú oblasť pred senzibilizáciou. Ak je zvarenec vystavený aj vodným korozívnym médiám, je možné špecifikovať úplné rozpúšťacie žíhanie pri 1038–1120 °C s následným rýchlym ochladením.
Je 309S magnetický?
V žíhanom stave je v podstate nemagnetická, ako sa očakávalo pre austenitickú triedu. Práca za studena môže vyvolať mierny magnetizmus, ale zriedka je významná pre pece a pece.